Artykuł sponsorowany
Od czego zależy opłacalność lakierowania proszkowego seryjnych detali drucianych i spawanych
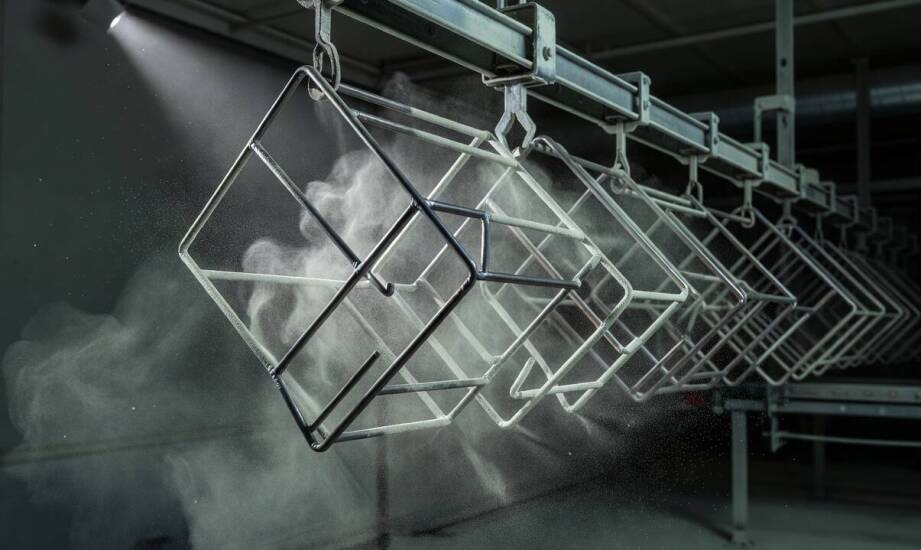
Wycena seryjnej produkcji mebli loftowych lub komponentów przemysłowych często obnaża ukryte koszty na końcowym etapie. Producent zlecający obróbkę szybko zauważa, że aplikacja farby stanowi odrębny i złożony składnik budżetu, a nie tylko estetyczne wykończenie powierzchni. Kalkulacja opłacalności zależy od wielu technicznych detali, które ujawniają się dopiero w momencie przygotowania gotowego stelaża. Koszt nałożenia powłoki wpływa bezpośrednio na ostateczną marżę, zwłaszcza przy powtarzalnych partiach elementów giętych i spawanych. Świadome zaplanowanie tego etapu pozwala uniknąć niepotrzebnych wydatków i utrzymać konkurencyjną cenę wyrobu na rynku B2B.
Przeczytaj również: Jak skutecznie posprzątać po remoncie - usługi firmy sprzątającej
Geometria drutu a równomierność powłoki
Liczba załamań w obrabianym detalu zauważalnie wydłuża czas obsługi podczas aplikacji polimeru. Operator kabiny musi precyzyjnie kierować strumień w trudno dostępne miejsca, aby uniknąć niedomalowań. Skomplikowany kształt przestrzenny zwiększa ryzyko wystąpienia zjawiska klatki Faradaya, w którym naelektryzowane cząstki farby omijają głębokie zakamarki i krawędzie wewnętrzne. To fizyczne zjawisko wymusza czasochłonne korekty, co podnosi zużycie proszku na jednostkę powierzchni.
Przeczytaj również: Indywidualne zamówienia na taśmy klejące i kleje 3M - możliwości i korzyści
Kolejnym wyzwaniem technologicznym pozostają same punkty podwieszenia. Detale trafiają na specjalne wieszaki lakiernicze, które fizycznie stykają się z materiałem w trakcie przesywu. W miejscu bezpośredniego kontaktu farba nie osiada, co wymusza odpowiednie planowanie otworów technologicznych lub późniejsze maskowanie. Prawidłowe zawieszenie elementów decyduje o stabilności w kabinie i bezpośrednio warunkuje równomierność utwardzonej powłoki. Po nałożeniu materiału detale trafiają prosto do pieca polimeryzacyjnego, gdzie wysoka temperatura spaja całą strukturę.
Przeczytaj również: Jak wygląda praca notariusza?
Ślady po spawaniu MIG/MAG lub zgrzewaniu punktowym blach wymagają dodatkowego przygotowania mechanicznego, zanim obiekt trafi pod natrysk. Niewyeliminowane odpryski, zendra spawalnicza czy ostre krawędzie powodują defekty wykończenia i osłabiają przyczepność. Mechaniczne szlifowanie oraz śrutowanie podnoszą jakość, ale stanowią odrębny krok operacyjny obciążający budżet.
Dla zakładów z południa Polski ogromne znaczenie ma bliskość zaufanych podwykonawców. Krótsza trasa między stanowiskiem obróbki a malarnią odczuwalnie obniża wydatki transportowe i zmniejsza ryzyko uszkodzeń surowej stali. Wybierając lakierowanie proszkowe w Częstochowie lub na Śląsku, okoliczni producenci skracają cykle zwrotne i zachowują płynność łańcucha dostaw.
Wielkość serii a koszty przygotowania detali
Małe i średnie serie produkcyjne wymuszają zupełnie inną kalkulację niż zlecenia masowe. Zmiana koloru w kabinie oznacza konieczność dokładnego czyszczenia instalacji, przedmuchania węży i wymiany surowca. Całkowity koszt tego przezbrojenia, podobnie jak segregacji partii oraz kontroli jakości, rozkłada się wtedy na mniejszą liczbę sztuk. Cena jednostkowa detalu naturalnie rośnie. Duże wolumeny skutecznie amortyzują tego typu działania przygotowawcze. Długie, powtarzalne cykle pozwalają na optymalizację budżetu, choć realne oszczędności zawsze zależą od szczegółowej analizy kosztów robocizny i zużycia materiału.
Odbiorcy przemysłowi stawiają restrykcyjne wymagania dotyczące czystości gwintów czy płaszczyzn montażowych. Precyzyjne maskowanie taśmami wysokotemperaturowymi oraz zabezpieczanie otworów silikonowymi zatyczkami to konieczne operacje pomocnicze. Pracochłonność takich działań przewyższa czasem znaczeniem sam wybór konkretnej barwy z palety RAL. Zastosowanie osłon zapobiega zalaniu gwintów, co eliminowałoby detal w trakcie docelowego montażu.
Na rynku funkcjonują podmioty dostosowane do obsługi zróżnicowanych wolumenów produkcyjnych. Przykładem jest ATR-METAL, marka realizująca zlecenia dla branży meblowej i przemysłowej. Firma wykonuje precyzyjne gięcie drutu CNC, profesjonalne spawanie konstrukcji oraz zgrzewanie punktowe blach. Oferuje także wykańczanie powłokowe jako niezależną usługę, co umożliwia dopasowanie prac do konkretnych potrzeb projektowych. Niezależność procesów ułatwia obsługę zarówno prototypowych partii, jak i dużych serii.
Ostateczna opłacalność zabezpieczania seryjnych detali drucianych wynika z kilku kluczowych zmiennych. Kalkulacja opiera się na złożoności geometrii, stabilności wolumenu produkcyjnego oraz pracochłonności niezbędnych operacji pomocniczych. Świadome projektowanie kształtów, uwzględniające punkty podwieszenia i dostępność dla strumienia powłoki, ułatwia późniejszą obróbkę. Optymalizacja tych technicznych etapów pozwala na utrzymanie założonej marży i wysokiej odporności korozyjnej wyrobu, tworząc przewidywalne środowisko dla produkcji B2B.
Kategorie artykułów
Polecane artykuły

Haftowanie na odzieży roboczej – trwałość, rozpoznawalność i estetyka
Haft na odzieży roboczej łączy trzy kluczowe korzyści: wyjątkową trwałość, wyraźną rozpoznawalność marki i estetykę, która buduje prestiż. W praktyce oznacza to logo, które nie blaknie, nie strzępi się i wygląda profesjonalnie nawet po setkach prań oraz intensywnej eksploatacji. To właśnie dlatego f

Jak hesta plus cynk wspomaga zdrowe trawienie u koni?
Hesta plus cynk to innowacyjny suplement diety, który może przynieść korzyści dla zdrowia układu pokarmowego koni. Dzięki temu preparatowi możliwe jest poprawienie wchłaniania składników odżywczych oraz wsparcie prawidłowego funkcjonowania jelit. W artykule przyjrzymy się bliżej produktowi, jego skł